新聞動態
大型燃氣烘房臺車怎么進出?手推、電動、牽引
發布日期:2026-11-09 瀏覽次數:
? ? ? ?上海冠頂工業設備有限公司在上海奉賢和昆山淀山湖都有生產基地,2025年評上專精特新,做工業烘箱、高溫隧道爐和大型燃氣烘房二十來年,電話18051882138。今天專門聊大型燃氣烘房的臺車進出方式。這事看著簡單——不就是把車子推進去嗎?真做起來你會發現,工件輕重不同、車間布局不同、工人勞動強度要求不同,臺車進出方式差得遠。選錯了,工人每天推幾趟累得夠嗆,或者大工件根本推不動。
一、臺車進出為什么不能一概而論
? ? ? ?大型燃氣烘房跟小型烘箱不一樣。小型烘箱一開門,工件用手拎著或者用小推車推進去就完事。大型燃氣烘房里的臺車,裝上工件以后動輒幾噸重,軌道長度幾米到十幾米,靠人硬推根本不現實。
? ? ? ?再就是烘房的布置方式。有的客戶車間門對著烘房正面,臺車直接正面推進去;有的客戶車間是長條布置,烘房側面要接另一條線,臺車得從側面進;還有的客戶產量大,要雙臺車輪流進,一臺烘著一臺卸件。這些場景對應的臺車進出方式都不一樣。
? ? ? ?高溫隧道爐是連續通過式的,跟臺車烘房思路不一樣——它靠網帶或者鏈條帶著工件連續走,不存在“臺車推進拉出”的問題。但大型燃氣烘房是間歇式,臺車就是物料進出的主要載體。臺車這塊設計不好,整段生產線效率都上不去。
二、第一種:人工手推臺車
? ? ? ?最輕量級的方案是人工手推。臺車自重加工件一般在500公斤以內,軌道平滑,工人站在臺車后面用手推或者用液壓叉車頂著走。
? ? ? ?這種方案優點是便宜、結構簡單,不用配電動機構,客戶投資小。缺點是工人勞動強度大,長期推對腰不好。而且如果工件超過一噸,人推就吃力了,遇到地面有點坡度更是推不動。
? ? ? ?我們一般建議什么樣的客戶選手推?單件工件輕、批量小、一天進出幾爐的情況。比如某五金小廠,烘的是小掛件,一爐幾百公斤,手推完全夠用。這種單子我們在上海奉賢做過不少,客戶預算有限,手推臺車省錢又實用。
? ? ? ?手推臺車有幾個細節要注意。一是軌道要找平,每米水平誤差不能超過2mm,不然推起來一邊高一邊低。二是臺車輪子要用耐高溫鑄鐵或者不銹鋼,不能用塑料輪,烘房里幾百度塑料輪烤化。三是臺車前面要裝個防撞緩沖,萬一推快了撞到爐內限位,不能把工件撞翻。
三、第二種:電動臺車自走
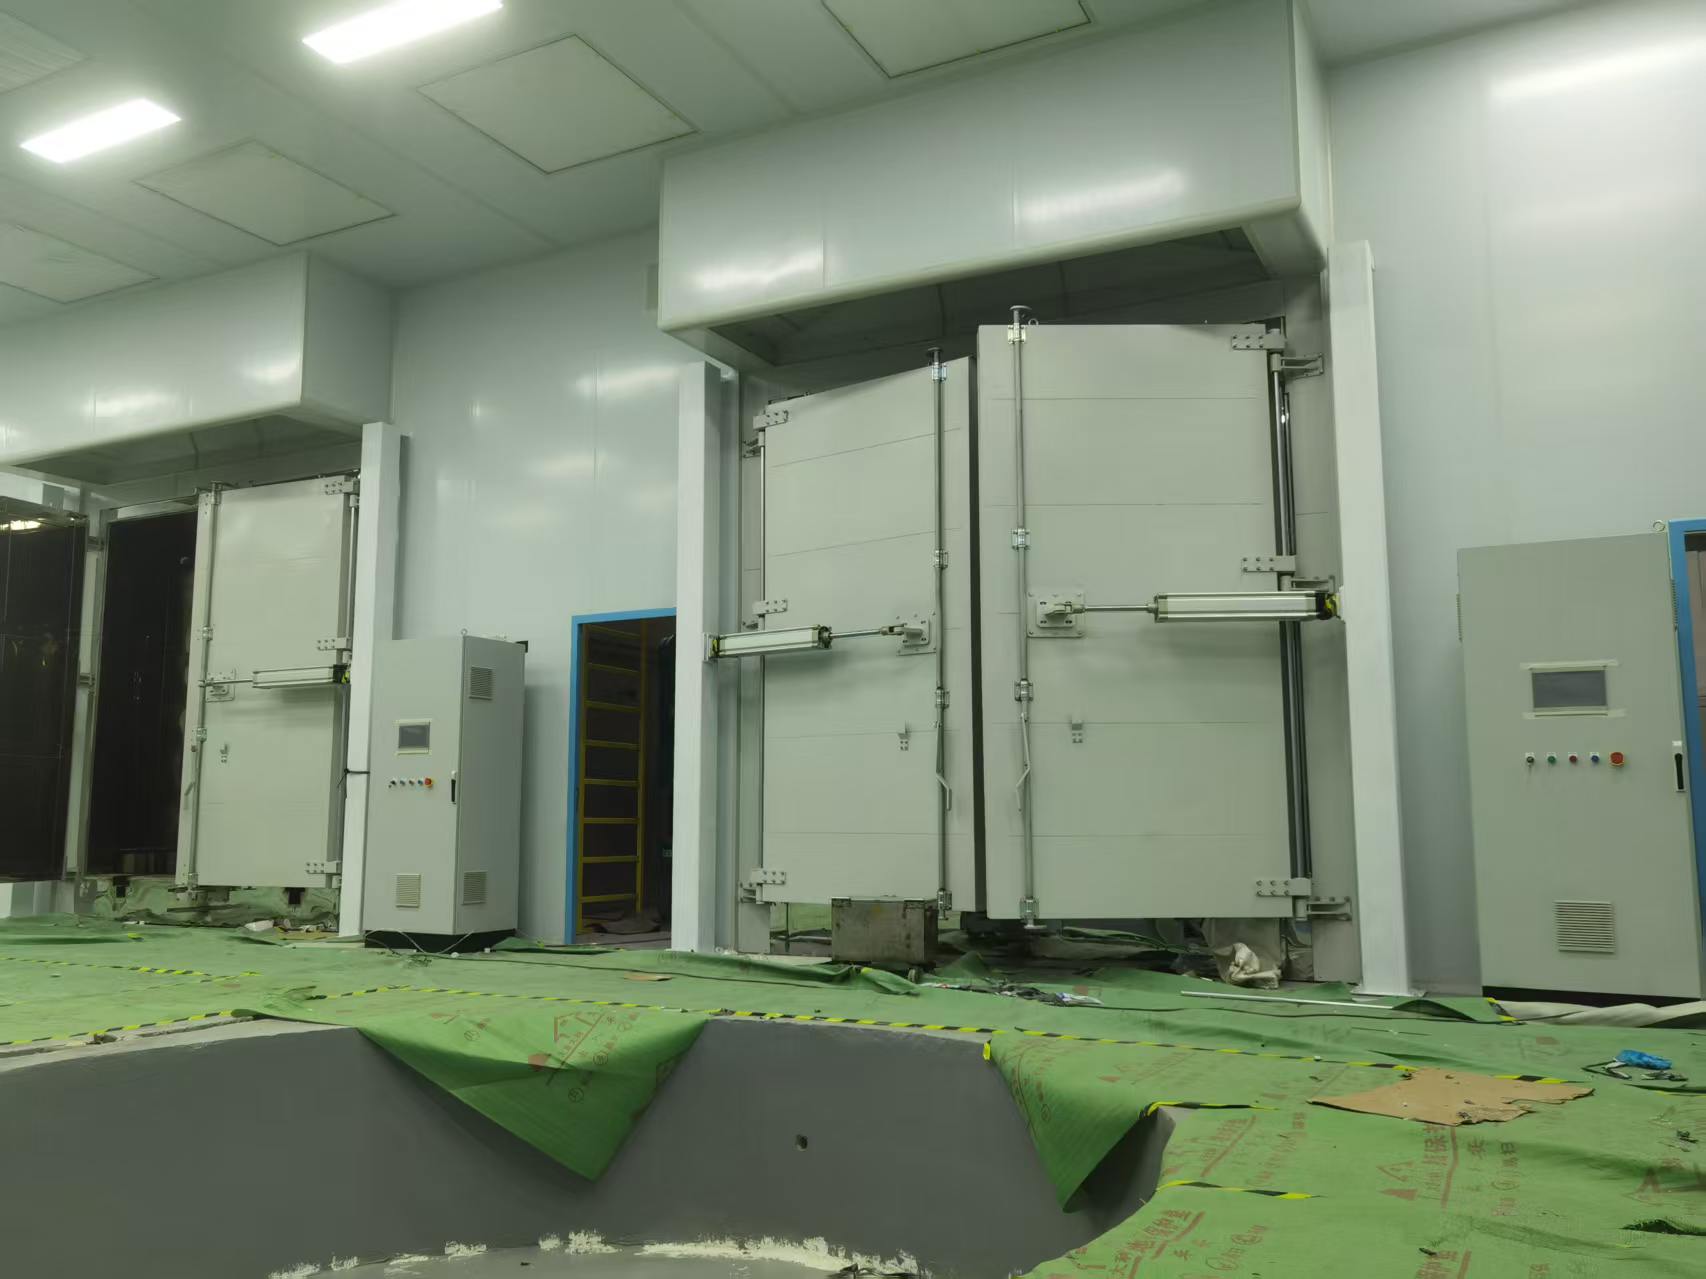
? ? ? ?工件一噸以上,手推就不合適了,得上電動臺車。電動臺車就是臺車本身帶電機,沿著軌道自己走,工人在旁邊按按鈕控制進出。
? ? ? ?這種方案臺車下面裝減速電機,通過鏈輪或者齒輪跟軌道齒條嚙合,電機正反轉控制臺車進出。臺車軌道要比手推的寬、承重要求高,因為電機本身也有重量。
? ? ? ?電動臺車優點是省力,工人按個按鈕車子自己走,重載也不怕。缺點是成本上去了,臺車本身貴,而且電機和拖鏈電纜要耐高溫——臺車在爐子里的那段時間,電機雖然大部分在爐外,但靠近爐口那一段電纜和電機要耐溫。我們一般把電機裝在臺車尾部,永遠停在爐外,爐內部分只有鋼結構輪子和耐熱鋼板,這樣電機不受高溫烤。
? ? ? ?電動臺車還要加限位保護。臺車進爐位置、退到待機位置都要有行程開關,到位置自動停,不能讓臺車撞到爐壁。急停按鈕臺車上和操作位都要裝。
四、第三種:外部牽引機構
? ? ? ?再大一點的工件,或者臺車很重(5噸以上),臺車自帶電機就不合適了——電機太大裝不下,臺車本身也太重。這種情況用外部牽引。
? ? ? ?外部牽引有兩種常見做法。一種是在烘房外面裝一個卷揚機或者電動絞車,用鋼絲繩把臺車拉進拉出。鋼絲繩穿在軌道中間的槽里,掛鉤連在臺車底部。這種方案簡單可靠,重型臺車常用。
? ? ? ?另一種是軌道側面裝鏈條傳動,鏈條上推一個撥塊,臺車底部有個凸起跟撥塊咬合,鏈條動就把臺車推著走。這種方案比鋼絲繩穩,不會晃,適合長距離軌道。
? ? ? ?外部牽引的好處是牽引機構全部在爐外,不怕高溫,維護方便。缺點是臺車本身就是個純鋼結構,不帶電機,結構簡單。我們在昆山淀山湖做過一個8噸臺車的大型燃氣烘房,用的就是側面鏈條牽引,客戶重型鑄件一爐一臺車,進出很穩。
五、雙臺車和穿梭臺車布局
? ? ? ?產量要求高的客戶,單臺車進出耽誤時間——臺車進爐、關門、升溫、保溫、降溫、開門、拉出來,中間裝卸料都要等爐子冷一點。這種情況下做雙臺車或者穿梭布局。
? ? ? ?雙臺車就是一條軌道配兩臺臺車,A臺車在爐里烘的時候,B臺車在爐外裝料,A烘完出來、B推進去,兩不耽誤。這種布局軌道要做長一點,爐外有個交換段,兩臺車在交換段錯車。
? ? ? ?穿梭布局更緊湊,兩臺車共用一段短軌道,通過平移車把臺車從裝料位挪到爐門口。這種適合車間面積緊張的客戶。
? ? ? ?
? ? ? ?高溫隧道爐雖然是連續通過式,但有些客戶會在隧道爐頭部做一個上料穿梭臺車,把整托工件搬到網帶上。思路跟雙臺車類似,都是為了不浪費爐子時間。
六、臺車定位和工件擺放細節
臺車方式定了,還有幾個細節影響最終使用體驗。
? ? ? ?一個是臺車在爐內的定位精度。臺車進爐以后要停在固定位置,偏差不能太大,不然熱風循環到工件旁邊的位置就偏了。我們在爐內軌道末端裝機械擋塊加光電定位開關,臺車撞到擋塊自動停,位置誤差控制在10mm以內。
? ? ? ?一個是臺車面跟地面的高度匹配。臺車面一般跟車間地面齊平或者略高一點,工人用叉車把工件從料架搬上臺車才方便。如果臺車面高了40公分,工人搬小件上去費腰;我們在設計階段就跟客戶確認料架高度,把臺車面做到合適位置。
? ? ? ?一個是臺車上的工件擺放。重型工件直接碼在耐熱鋼板上;輕的小件要做料盤或者料架,一層一層擺,保證熱風能吹到每個工件表面。有的客戶圖省事把工件堆成一座山,中間那層永遠烘不透。我們在交付時會跟客戶操作工講怎么擺料最合理。
? ? ? ?一個是臺車跟爐門的連鎖。臺車沒完全退到外面,爐門不能關;爐門沒完全打開,臺車不能動。這個連鎖保護必須做,不然臺車在爐里就關門,把爐子頂壞。我們的PLC程序里都寫死了這套互鎖邏輯。
? ? ? ?高溫隧道爐雖然不用臺車,但上料段也有類似的定位問題——網帶停不準,工件位置就偏。隧道爐頭部我們一般做一個定位擋板,工件推到位以后網帶再動。
七、真實客戶案例:某華東地區重型鑄件企業
? ? ? ?某華東地區重型鑄件企業,做工程機械的大型鑄鐵件,單件兩噸多,要在大型燃氣烘房里去應力退火。原來他們用叉車把鑄件連托盤叉進烘房,每次進出都要一個老師傅對準半小時,叉不準就卡住。
? ? ? ?我們給的方案是:做一條12米軌道從車間貫通到烘房里面,軌道上配一臺5噸電動臺車,臺車面鋪耐熱鋼板,鑄件直接碼在臺車上。臺車帶減速電機,按鈕控制進出,爐內到位自動停。工人把鑄件吊上臺車以后,按一下按鈕車子自己進爐,烘完自己退出來。客戶從原來的一天烘兩爐提到一天四爐,而且不用再請老師傅專門對準。
八、臺車維護保養要點
? ? ? ?臺車用久了也要保養,不然再好的進出方式也卡殼。
? ? ? ?一個是軌道清潔。軌道里掉進去工件屑、保溫棉渣、油污,臺車輪子壓過去越卡越緊。每個月停機的時候,工人拿掃帚把軌道清一遍,再抹一點高溫潤滑脂。
? ? ? ?一個是輪子檢查。每季度查一次輪子轉動順不順,軸承有沒有異響。軸承里面的潤滑脂高溫烤幾個月就干了,要補。輪子輪面磨出凹槽或者裂紋,趁早換,別等輪子卡了再修。
? ? ? ?一個是臺車鋼結構變形。臺車長期重載,框架可能會輕微變形。每年用水平儀測一次臺車面水平度,偏差大了校一下。不然臺車上的工件一邊高一邊低,熱風也吹不均勻。
? ? ? ?一個是電動臺車的電纜拖鏈。自動臺車有一根電纜跟著來回走,拖鏈里的電纜反復彎折,時間長了絕緣層裂。每半年打開拖鏈檢查一次電纜,發現外皮破損就換。
? ? ? ?我們在上海奉賢和昆山淀山湖給客戶做售后,保養清單里這幾項是必查項。客戶按這個清單做,臺車用個七八年沒問題;不保養的話三五年就開始出毛病。
九、FAQ常見問題
問:上海奉賢這邊能上門看一下我們車間軌道怎么布置嗎?
? ? ? ?答:上海奉賢本地我們基本隔天就能到。客戶把車間平面圖發過來,我們工程師帶上卷尺現場量,看軌道從哪個門進、轉彎半徑多少、跟現有叉車通道怎么交叉,半天就能把方案定下來。
問:臺車輪子多久換一次?
? ? ? ?答:看工況。我們用的耐高溫鑄鐵輪,正常工況兩年左右檢查一次,輪面磨損厲害就換。輪子里的軸承要定期打高溫潤滑脂,半年一次。不保養的話一年就卡死。
問:高溫隧道爐有沒有類似臺車的進出方式?
? ? ? ?答:高溫隧道爐是連續通過式,工件在網帶上走,不需要臺車進出。但隧道爐頭部會有一個上料段,工人或者機械臂把工件擺到網帶上。如果客戶工件特別重,我們會做一段重載輥道上料,跟臺車思路類似。
問:手拉葫蘆能不能代替電動牽引?
? ? ? ?答:輕載可以,重載不行。手拉葫蘆拉一下走一下,速度不好控制,工人累。而且大型燃氣烘房進出頻繁的話,手拉葫蘆不是長久之計。一次性小批量可以臨時用,長期生產建議電動。
八、寫在最后
? ? ? ?臺車進出方式看著是個細節,實際上每天工人都要操作幾十次,體驗好不好、效率高不高,全在這個地方。上海冠頂工業設備有限公司在上海奉賢和昆山淀山湖做了二十來年大型燃氣烘房,臺車方案都是根據客戶工件重量、車間布局、預算一條一條談的,不硬推貴的。你要是正在規劃新烘房,打18051882138聊聊現場情況,我們給你出個性價比合適的方案。
參考文獻
? ? ? ?[1] 《通用門式起重機》配套臺車軌道相關規范
? ? ? ?[2] 《工業企業運輸設計手冊》,機械工業出版社
? ? ? ?[3] 《涂裝烘干設備 通用技術條件》
#大型臺車燃氣烘房? #電動臺車 #軌道 #上海奉賢 #專精特新 #高溫隧道爐